Lähetä meille sähköpostia

13173028359@163.com

Uutiset

Kuinka 1530-automaattinen levyvarasto parantaa tehtaan tehokkuutta?

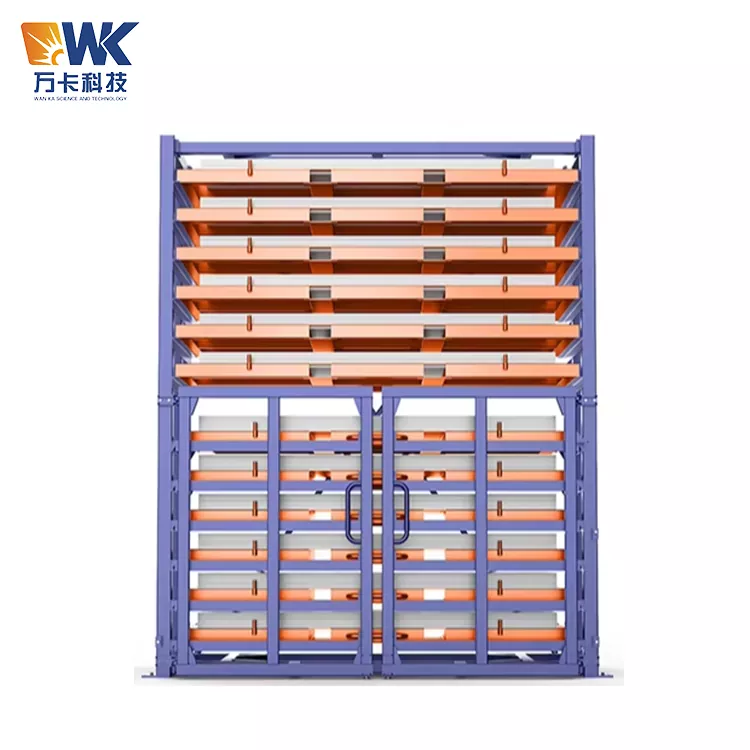
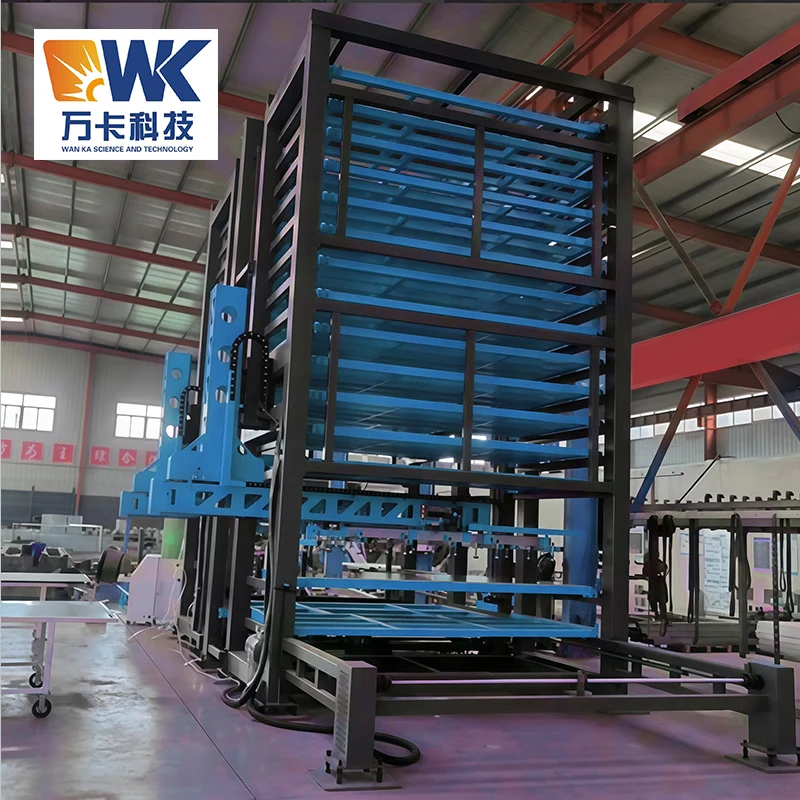
A 1530 Automaattinen levyvarastojärjestelmä auttaa valmistajia parantamaan materiaalin organisointia, vähentämään manuaalista käsittelyä ja hyödyntämään paremmin rajallista tehdastilaa. Yhdistämällä automatisoidun varastoinnin, ohjatun materiaalin haun ja organisoidun varastonhallinnan tämä ratkaisu voi tukea tehokkaampia ohutlevyn käsittelytoimintoja. Tässä oppaassa kerrotaan, miten järjestelmä toimii, mihin toiminnallisiin haasteisiin se vastaa, mitä tulee arvioida ennen ostoa ja miten suunnitellaan todellisia tuotantovaatimuksia vastaava asennus.

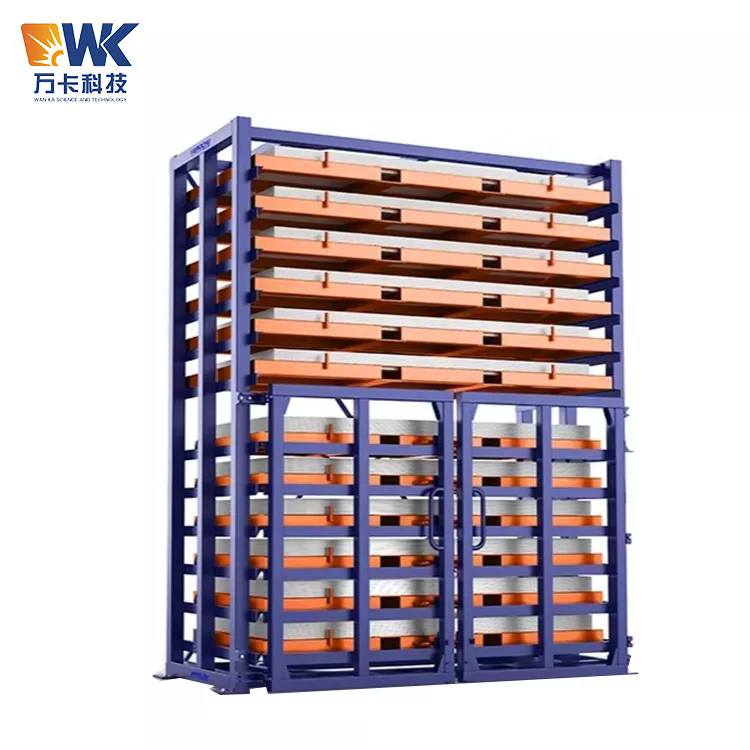
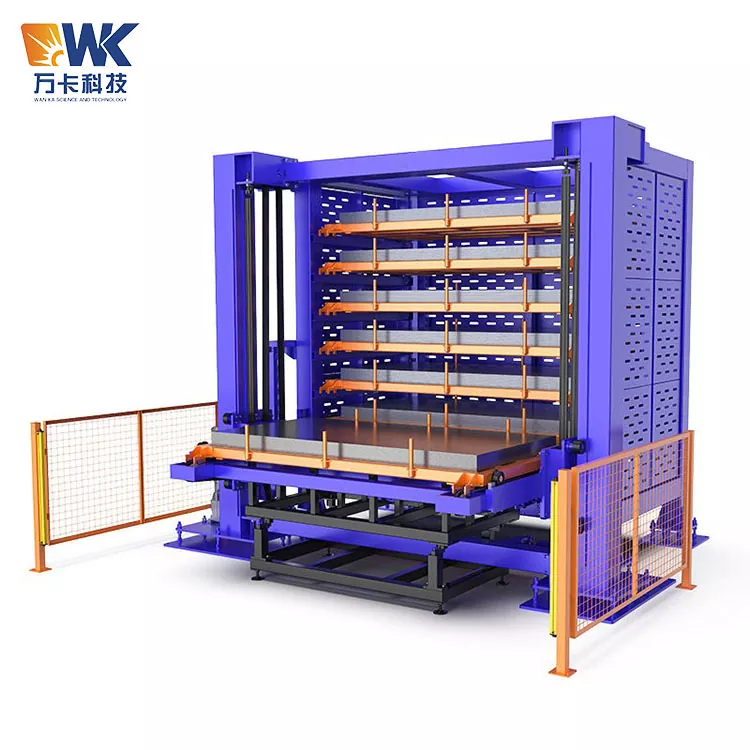
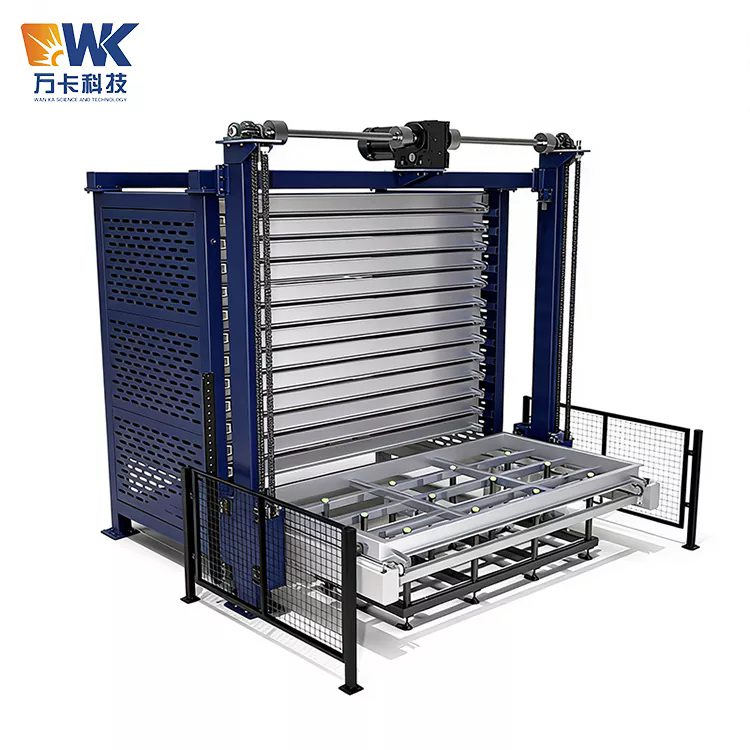
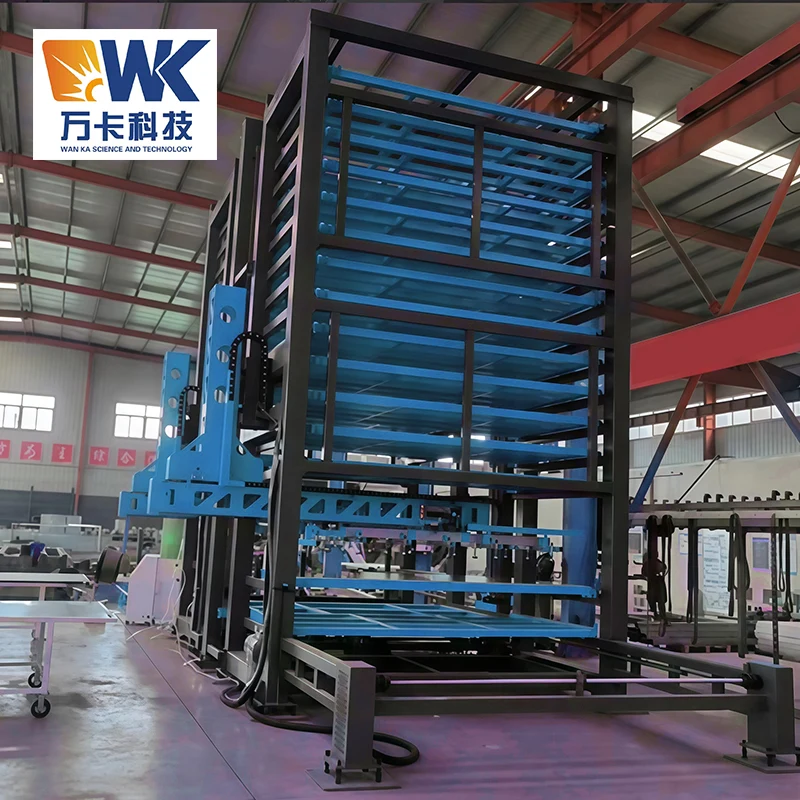
1530 Automatic Sheet Metal Storage


Mikä on 1530 automaattinen levysäilytysjärjestelmä?

1530-automaattinen levyvarastojärjestelmä on suunniteltu järjestämään, varastoimaan ja noutamaan peltimateriaalia jäsennellymmän ja automatisoidumman käsittelyprosessin avulla. Teollisissa varastointisovelluksissa termi "1530" voi viitata tiettyyn laitemalliin, mittamäärittelyyn tai tuotekokoonpanoon. Ostajien tulee vahvistaa sen tarkka merkitys laitetoimittajalta sen sijaan, että se olettaisi, että se edustaa yleismaailmallista alan standardia.

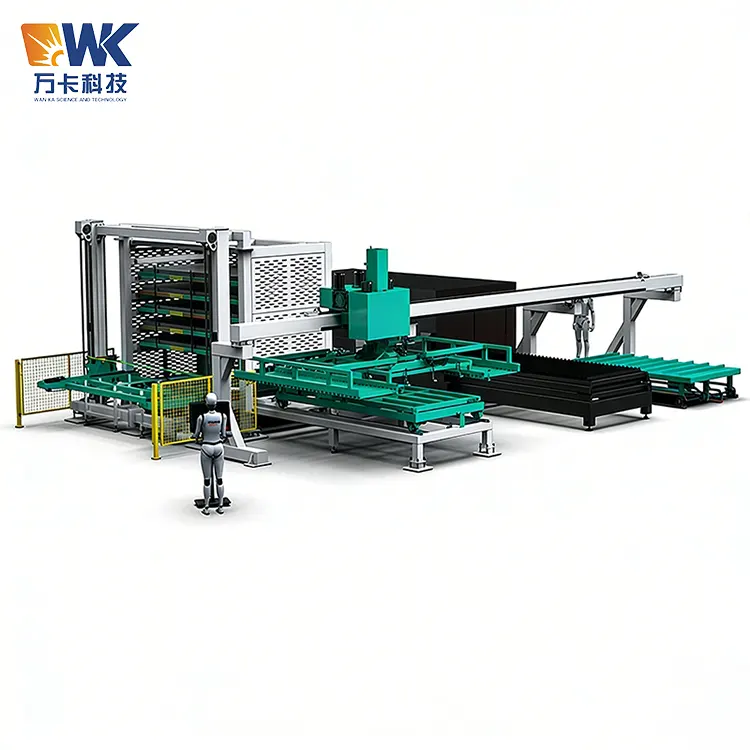
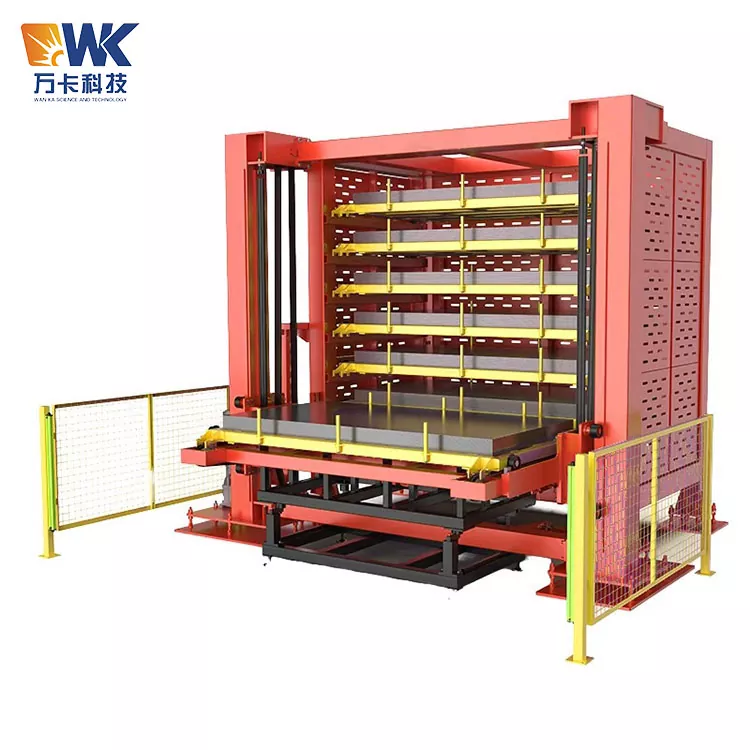
Automaattinen säilytysratkaisu voi konfiguraatiosta riippuen sisältää teräksisen säilytyskehyksen, materiaalialustat tai -laatikot, nosto- tai siirtomekanismin, ohjausrajapinnan ja turvalaitteet. Järjestelmä säilyttää arkkimateriaalit niille tarkoitetuissa varastopaikoissa ja antaa käyttäjälle mahdollisuuden tilata tuotantotehtävään tarvittavia materiaaleja.

Toisin kuin perinteinen lattiapinoaminen, jossa työntekijöiden on usein siirrettävä tai järjestettävä uudelleen ympäröivät materiaalit ennen tietyn arkin saavuttamista, automatisoitu järjestelmä on suunniteltu tekemään varastointipaikoista järjestelmällisempiä ja noutamisesta ennakoitavampaa.

Automaattisen tallennusratkaisun ydinkomponentit

Varastointirakenne

Kantava runko ja määrätyt säilytyspaikat auttavat pitämään metallilevyt järjestyksessä. Rakenteen tulee soveltua määriteltyihin materiaalimittoihin ja käyttökuormitukseen.

Automaattinen käsittely

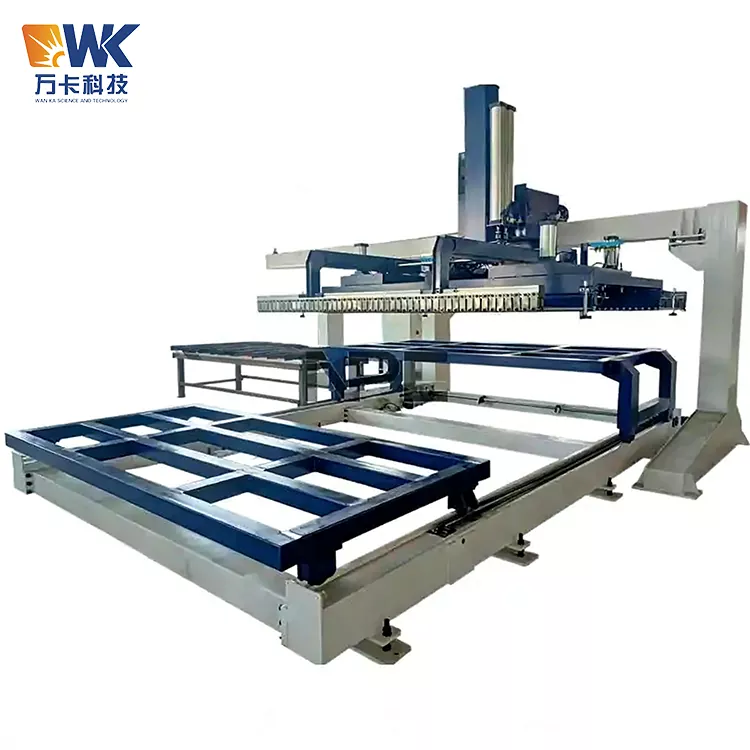
Nosto-, asemointi- tai siirtomekanismi siirtää valitun säilytyslokeron tai materiaalin tarvittavaan tukipisteeseen laitteen suunnittelusta riippuen.

Ohjausliittymä

Käyttöliittymän avulla valtuutettu henkilökunta voi valita säilytyspaikkoja ja hallita hakusarjoja. Edistyneemmät kokoonpanot voivat tukea digitaalisen varaston integrointia.

Turvallisuussuojaus

Asianmukaiset vartiointi, lukitukset, hätäpysäytykset ja kulunvalvonta auttavat vähentämään liikkuviin laitteisiin ja raskaisiin materiaaleihin liittyviä riskejä.

Valmistajien, jotka käsittelevät useita levykokoja, paksuuksia, laatuja tai pintakäsittelyjä, päätavoitteena ei ole vain varastoida enemmän materiaalia. Sen tarkoituksena on luoda hallittu materiaalivirta, joka tukee päivittäistä tuotantoa ja vähentää turhaa käsittelyä.

Miksi metallilevytehtaat tarvitsevat automaattista varastointia?

Peltiä käytetään laajalti koteloissa, koneissa, autokomponenteissa, sähkökaapeissa, rakennustuotteissa ja teollisuuslaitteissa. Tuotantomäärien ja tuotelajikkeiden kasvaessa raaka-aineiden hallinta monimutkaistaa.

Perinteinen varastointi voi toimia hyvin pienelle varastolle, jolla on ennakoitavissa oleva materiaalivaatimus. Siitä voi kuitenkin tulla vähemmän tehokas, kun käyttäjien on käsiteltävä suuria määriä arkkeja, vaihdettava usein tuotantotilauksia tai työskenneltävä rajoitetun tehdasalueen sisällä.

Rajoitettu lattiatila

Arkkimateriaalit vievät huomattavan lattiapinta-alan, kun niitä varastoidaan vaakasuorissa pinoissa tai jaetaan useisiin telineisiin. Huonosti suunniteltu varastointi voi rajoittaa pääsyä tuotantokoneisiin, materiaalin kuljetusreitteihin ja työasemiin. Pystysuuntaiset tai kompaktit automatisoidut järjestelyt voivat auttaa hyödyntämään käyttökelpoista lattiatilaa katon korkeudesta, sijoittelusta ja laitteiden mitoista riippuen.

Hidas materiaalin haku

Kun arkkeja varastoidaan ilman selkeää sijainninhallintaa, työntekijöiden on ehkä siirrettävä muita materiaaleja ennen vaaditun arkin saavuttamista. Tämä lisää tuottamatonta käsittelyaikaa ja voi viivyttää laserleikkausta, lävistystä, taivutusta tai muita jatkoprosesseja.

Varastovirheet ja materiaalisekaannukset

Eri laadut ja paksuudet voivat näyttää samanlaisilta, varsinkin kun tarrat puuttuvat tai varastointipaikkoja vaihdetaan usein. Väärän arkin valitseminen voi johtaa tuotannon viivästyksiin, lisätarkastuksiin, romutukseen tai uudelleenkäsittelyyn. Määritellyt varastopaikat ja tarkat varastorekisterit voivat auttaa vähentämään näitä riskejä.

Materiaalivahinko ja työpaikan riskit

Suurten tai raskaiden arkkien manuaalinen siirtäminen edellyttää sopivaa nostolaitetta, koulutettua henkilökuntaa ja riittävää työtilaa. Hallitsematon pinoaminen ja toistuva käsittely voivat myös lisätä naarmujen, muodonmuutosten, reunavaurioiden tai työtapaturmien riskiä.

Käytännön takeaway:Ennen kuin investoit automatisoituun tallennusjärjestelmään, dokumentoi nykyiset ongelmat. Mittaa hakuaika, varastointitila, käsittelytiheys, varastoerot ja tuotantoviiveet. Näiden peruslukujen avulla on helpompi määrittää, tuoko automaatio merkittäviä toiminnallisia parannuksia.

Miten järjestelmä toimii?

Käyttöprosessi vaihtelee valmistajan ja kokoonpanon mukaan, mutta tyypillinen automaattinen metallilevyvarastoinnin työnkulku seuraa useita vaiheita. Näiden vaiheiden ymmärtäminen auttaa ostajia arvioimaan, vastaavatko laitteet heidän olemassa olevia tuotantomenetelmiään.

Vaihe 1: Materiaalin tunnistus ja varastointi

Saapuvat arkit verrataan vastaanottaviin tietueisiin, mukaan lukien materiaalityyppi, mitat, paksuus, määrä ja muut asiaankuuluvat tiedot. Jokaiselle erälle osoitetaan sopiva varastointipaikka järjestelmän kapasiteetin ja toimintasääntöjen mukaan.

Vaihe 2: Tallennuspaikan rekisteröinti

Operaattori tai yhdistetty varastojärjestelmä kirjaa, missä materiaali on varastoitu. Käytettävissä olevista ohjelmistoista riippuen tietue voi sisältää eränumeroita, materiaalilajeja, toimittajatietoja tai tuotantotilausviittauksia.

Vaihe 3: Hakupyyntö

Kun tuotanto vaatii tietyn arkin, valtuutettu toimija valitsee vastaavan materiaalin tai varastopaikan ohjausrajapinnan kautta. Järjestelmä aloittaa sitten hakusekvenssin ohjelmoidun logiikkansa mukaisesti.

Vaihe 4: Automaattinen paikannus ja pääsy

Asianomainen lokero tai säilytysyksikkö siirtyy määritettyyn tukiasemaan. Käyttäjä hakee tarvittavan materiaalin hyväksytyn käsittelytavan mukaisesti. Jotkin kokoonpanot voivat sisältää ylimääräisiä lastaus- tai purkulaitteita, mutta tämä ominaisuus on vahvistettava tietylle mallille.

Vaihe 5: Varaston päivitys ja palautus

Noudon tai täydennyksen jälkeen varastotietue päivitetään järjestelmän ohjelmiston ja toimintaohjeiden mukaisesti. Tarkka kirjaaminen on välttämätöntä sijaintivirheiden estämiseksi ja sen varmistamiseksi, että seuraava tuotantotilaus pääsee oikeaan materiaaliin.

Automaatio ei poista asianmukaisen varastokurin tarvetta. Sen arvo riippuu luotettavien laitteiden, selkeiden toimintatapojen, tarkkojen tietojen ja asianmukaisen työntekijöiden koulutuksen yhdistelmästä.

Tärkeimmät hyödyt valmistustoiminnoille

1. Parempi käytettävissä olevan tilan käyttö

Kompaktit säilytysjärjestelyt voivat vähentää tarvetta levittää peltiä tehtaan lattialle. Järjestämällä materiaalit määrättyihin paikkoihin valmistajat voivat vapauttaa tilaa tuotantolaitteille, tarkastusalueille, keskeneräisille töille tai sisäiselle logistiikalle. Todelliset tilansäästöt riippuvat alkuperäisestä asettelusta ja valitusta tallennuskokoonpanosta.

2. Ennustettavampi materiaalin saatavuus

Selkeästi määritellyt säilytyspaikat ja valvotut hakusekvenssit voivat vähentää materiaalien etsimiseen kuluvaa aikaa. Tämä on erityisen hyödyllistä tiloissa, joissa käsitellään useita tuotantotilauksia tai muutetaan materiaalimäärityksiä päivän aikana.

3. Vähemmän tarpeetonta käsittelyä

Kun tarvittava arkki pääsee käsiksi strukturoidun hakuprosessin kautta, työntekijöiden on ehkä suoritettava vähemmän liikkeitä päästäkseen siihen. Tarpeettoman käsittelyn vähentäminen voi vähentää pintavaurioiden todennäköisyyttä ja parantaa materiaalin virtausta varastointi- ja käsittelyalueiden välillä.

4. Parempi varaston näkyvyys

Kun ohjausohjelmisto tukee, digitaaliset sijaintitietueet voivat auttaa käyttäjiä tunnistamaan materiaalin saatavuuden ja varastopaikat nopeammin. Integrointi tuotannon suoritusjärjestelmään tai toiminnanohjausalustaan ​​voi tarjota lisää näkyvyyttä, mutta tuetut rajapinnat ja integroinnin laajuus on tarkistettava ennen ostamista.

5. Järjestäytyneemmät ja turvallisemmat työnkulut

Määritetyt tukiasemat, säilytyssäännöt ja toimintatavat voivat helpottaa työpaikan hallintaa. Automaattinen liike voi vähentää tiettyjä käsinkäsittelytehtäviä, vaikka työntekijöiden on silti noudatettava kuormitusrajoituksia, vartiointivaatimuksia, nostomenetelmiä ja laitekohtaisia ​​turvallisuusohjeita.

6. Tuotannon suunnittelun tuki

Kun varastointipaikat ja materiaalikirjanpito ovat tarkkoja, tuotannon suunnittelijat voivat koordinoida saapuvaa varastoa, leikkausaikatauluja ja materiaalin täydennyksiä tehokkaammin. Tämä voi olla erityisen arvokasta valmistajille, jotka käsittelevät pieniä erätilauksia, räätälöityjä tuotteita tai toistuvia materiaalimuutoksia.

Automaattinen tallennus vs. perinteinen tallennus

Automaattinen varastointi ei välttämättä ole paras ratkaisu jokaiseen korjaamoon. Reilussa vertailussa tulee ottaa huomioon varastotilavuus, materiaalin kiertokulku, lattiapinta-ala, työvoiman saatavuus, turvallisuusvaatimukset ja laitteiden omistuskustannukset.

Arviointitekijä Perinteinen varastointi Automaattinen levysäilytys
Alkuinvestointi Yleensä alhaisempi perustelineissä ja lattiavarastoissa Korkeampi mekaanisten järjestelmien, ohjaimien ja asennuksen ansiosta
Tilan käyttö Riippuu suuresti manuaalisesta asettelusta ja pinoamisjärjestelyistä Voi parantaa tilankäyttöä organisoidun, kompaktin varastoinnin ansiosta
Materiaalin haku Saattaa vaatia manuaalista etsintää ja uudelleensijoittamista Voi tarjota järjestelmällisemmän haun ohjatun paikantamisen avulla
Varastonhallinta Luottaa usein tarroihin, laskentataulukoihin tai manuaalisiin tietueisiin Saattaa tukea digitaalista sijainnin seurantaa ja ohjelmistointegraatiota
Huolto Yleensä yksinkertaisempi, telineen suunnittelusta riippuen Vaatii mekaanisten, sähköisten ja ohjauskomponenttien tarkastuksen
Käyttöön soveltuvuus Sopii yksinkertaisempiin säilytystarpeisiin ja rajoitettuun materiaalin liikkuvuuteen Usein kannattaa arvioida suurempien volyymien, toistuvan haun tai tilan rajoitusten vuoksi

Sopivin vaihtoehto on se, joka ratkaisee mitattavissa olevan toiminnallisen ongelman aiheuttamatta tarpeetonta monimutkaisuutta. Jotkut tehtaat voivat hyötyä vaiheittaisesta lähestymistavasta, jossa säilytetään perinteiset telineet hitaasti liikkuville materiaaleille ja automatisoidaan usein käytetyn metallilevyn varastointi.

Mitkä toimialat voivat hyötyä tästä ratkaisusta?

Automatisoitu peltivarastointi voi tukea erilaisia ​​valmistusympäristöjä, joissa levymateriaalit on järjestettävä, haettava ja siirrettävä tuotantoon tehokkaasti.

Laserleikkaus ja metallilevyjen valmistus

Valmistuspajat käsittelevät usein eripaksuisia, -laatuisia ja -kokoisia levyjä. Järjestetty varastointi voi auttaa käyttäjiä valmistelemaan materiaalit leikkaustöitä varten ja vähentämään oikean varaston etsimisestä aiheutuvia viiveitä.

Sähkökaappien ja koteloiden valmistus

Sähkökoteloiden valmistajat voivat hallita erilaisia ​​kaappeja, paneeleja, ovia ja rakenneosia koskevia levyspesifikaatioita. Järjestelmällinen varastointiprosessi auttaa pitämään materiaalit tunnistettavissa ja saatavilla tuotantotilausten muuttuessa.

Autojen ja koneiden valmistus

Autojen, maatalouskoneiden ja teollisuuslaitteiden markkinoita palvelevat valmistajat saattavat tarvita johdonmukaista materiaalinkäsittelyä toistuvissa ja räätälöityissä tuotantotilauksissa. Varastointiautomaatio voi tukea järjestetympää materiaalin toimitusta valmistusprosesseihin.

Metalliset huonekalut ja rakennuskomponentit

Metallihuonekalujen, rakennuspaneelien, runkojen ja muiden muotoiltujen komponenttien valmistajat voivat hyötyä rakenteellisesta varastoinnista, kun lattiatila on rajallinen tai kun laaja valikoima levymateriaaleja on pidettävä erillään.

Useita tuotteita valmistavat laitokset

Laitokset, joissa on useita käsittelylinjoja, voivat käyttää automaattista varastointia osana laajempaa sisäistä logistiikkastrategiaa. Ennen useiden tuotantoalueiden yhdistämistä ostajien tulee kuitenkin vahvistaa materiaalin siirtoetäisyydet, laitteiden yhteensopivuus, pääsyvaatimukset ja koko työnkulun odotettu suorituskyky.

Oikean tallennuskokoonpanon valitseminen

1530 automaattisen levyvarastoratkaisun valitseminen vaatii muutakin kuin laitteiden hintojen vertailua. Ostajien tulee määritellä varastoitavat materiaalit, määritellä todelliset tuotantovaatimukset ja tarkistaa toimittajan tekniset tiedot ennen tilauksen tekemistä.

1. Vahvista levyn mitat ja paksuus

Laadi luettelo levyjen enimmäismitoista ja tyypillisistä mitoista, paksuusalueista ja materiaalityypeistä. Varmista, että ehdotettu laitteisto sopii todellisiin arkkimuotoihin, mukaan lukien mahdolliset erityisvaatimukset pinnoitetuille, kiillotetuille tai muuten herkille pinnoille.

2. Tarkista kuormituskapasiteetti

Kysy kunkin säilytyslokeron tai -paikan nimelliskapasiteettia, järjestelmän kokonaiskuormitusta ja mahdollisia kuorman jakautumisen rajoituksia. Toimittajan tulee myös selvittää, koskeeko ilmoitettu kapasiteetti tasaisesti jakautuneita kuormia vai tiettyjä kuormitusolosuhteita.

3. Mittaa asennusalue

Kirjaa muistiin käytettävissä olevat lattian mitat, katon korkeus, lattian kunto, pylväiden sijainnit ja lähellä olevat laitteet. Sisällytä tilaa, jota tarvitaan käyttäjän pääsyyn, lastaamiseen, purkamiseen, kunnossapitoon ja hätäsiirtoon. Pieni koko ei saa vaarantaa turvallista käyttöä tai huoltoon pääsyä.

4. Arvioi hakutiheys

Dokumentoi hakujen määrä vuoroa kohden, huipputuntien kysyntä, tyypilliset eräkoot ja odotettu tuotannon kasvu. Nämä luvut auttavat määrittämään, tukevatko järjestelmän käyttönopeus ja tallennuskapasiteetti suunniteltua työnkulkua.

5. Tarkista Ohjelmisto- ja integrointivaatimukset

Jos tehdas käyttää ERP-, MES-, viivakoodi- tai muuta inventaarioohjelmistoa, määritä tiedot, jotka on vaihdettava. Kysy toimittajalta, mitä rajapintoja tuetaan, vaatiiko integrointi lisäohjelmistoa tai -laitteistoa ja kuinka varastoerot käsitellään.

6. Tarkista turvallisuus- ja vaatimustenmukaisuusasiakirjat

Pyydä asiaankuuluvat tekniset asiakirjat, käyttöohjeet, nimelliskuormitustiedot, riskinhallintatoimenpiteet ja soveltuvat vaatimustenmukaisuusasiakirjat. Vaatimukset vaihtelevat kohdemarkkinoiden, asennustyypin ja laitesuunnittelun mukaan, joten vaatimustenmukaisuus tulee varmistaa varsinaisen projektin osalta.

7. Arvioi toimittajan tuki

Vahvista asennusvastuut, käyttöönottomenettelyt, käyttäjien koulutus, takuuehdot, varaosien saatavuus ja etä- tai paikan päällä olevat huoltovaihtoehdot. Selkeästi määritelty tukijärjestely on tärkeä, kun laitteista tulee osa kriittistä tuotannon työnkulkua.

Ostajan tarkistuslista:
  • Levyn enimmäispituus, -leveys ja -paksuus
  • Materiaalityyppi, paino ja pinnan suojausvaatimukset
  • Lokeron kapasiteetti ja kokonaisvarastointikapasiteetti
  • Saatavilla asennuspinta-ala ja kattoväli
  • Vaadittu hakutaajuus ja tuotannon suorituskyky
  • Varastoohjelmistot ja viestintärajapinnat
  • Turvallisuusmääräykset ja paikalliset vaatimustenmukaisuusvaatimukset
  • Asennus, koulutus, takuu ja myynnin jälkeinen tuki

Asennus- ja käyttöönottonäkökohdat

Jopa hyvin suunniteltu säilytysjärjestelmä voi toimia huonommin, jos asennussuunnitelmaa ja tuotannon työnkulkua ei ole suunniteltu oikein. Valmistajien tulee koordinoida laitesuunnittelu tuotanto-, varasto-, huolto- ja turvallisuustiimien kanssa ennen toimitusta.

Valmistele sivusto

Vahvista lattian kuormitusvaatimukset, laitteiden kiinnitystarpeet, sähkönsyöttö, ympäristöolosuhteet ja toimituksen saatavuus. Perustus- tai lattiavahvistustöissä tulee noudattaa toimittajan teknisiä vaatimuksia ja työmaalla sovellettavia rakennusstandardeja.

Suunnittele materiaalin syöttö ja ulossyöttö

Tunnista, kuinka saapuvat arkit ladataan, mihin noudetut materiaalit sijoitetaan ja miten arkit saapuvat loppupään koneisiin. Asettelussa tulee välttää tarpeettomia risteyksiä ihmisten, trukkien ja automatisoitujen laitteiden välillä.

Määritä varastosäännöt

Määritä materiaalin nimeämiskäytännöt, sijaintitietueet, erätunnisteet ja täydennysmenettelyt. Johdonmukainen tietojen syöttäminen on erityisen tärkeää, kun eri toimijat jakavat vastuun arkkien vastaanottamisesta, tallentamisesta ja noutamisesta.

Junaoperaattorit ja huoltohenkilöstö

Koulutuksen tulee kattaa normaali käyttö, valtuutettu sisäänpääsy, kuormitusrajoitukset, hätäpysähdykset, epänormaalit olosuhteet ja rutiinitarkastukset. Huoltohenkilöstön tulee ymmärtää valmistajan huoltovaatimukset ja menettelytavat vaarallisen energian turvalliseksi eristämiseksi ennen huoltoa.

Ota järjestelmä käyttöön ennen täyttä tuotantoa

Testaa edustavat materiaalit ja hakusekvenssit ennen kuin siirryt normaaleihin käyttömääriin. Tarkista paikannustarkkuus, varastokirjanpito, turvallisuustoiminnot sekä varasto- ja tuotantolaitteiden välinen kanavanvaihto. Kirjaa ylös kaikki ongelmat ja ratkaise ne ennen rutiinitoiminnan aloittamista.

Kustannusten ja sijoitetun pääoman tuoton arvioiminen

Kauppahinta on vain osa automaattisen peltivarastojärjestelmän kokonaiskustannuksista. Käytännön investointiarvioinnissa tulee ottaa huomioon laitteet, asennus, integrointi, huolto, energiankulutus, käyttäjien koulutus ja toiminnallisten parannusten mahdollinen taloudellinen arvo.

Laske mahdolliset vuosiedut

Toiminnasta riippuen mitattavissa olevia hyötyjä voivat olla lyhentynyt materiaalin hakuaika, vähemmän käsittelyyn liittyviä vahinkotapahtumia, parannettu olemassa olevan lattiatilan käyttö ja vähentyneet tuotantokatkokset. Vältä saman edun laskemista kahdesti ja käytä todellisia käyttötietoja aina kun mahdollista.

Esimerkiksi arvioidut vuotuiset työvoimasäästöt voidaan laskea seuraavalla kaavalla:

Vuotuinen työaika säästetty
= Haut per päivä × Säästetty aika per haku × Toimintapäivät vuodessa

Muunna tulos työvoimakustannussäästöiksi vain, kun ajan lyhennys merkitsee mitattavissa olevaa taloudellista hyötyä, kuten vähentynyt ylityö, vältetty lisähenkilöstö tai työntekijöiden tuottava uudelleensijoittaminen.

Yksinkertainen takaisinmaksuarvio voidaan sitten laskea seuraavasti:

Arvioitu takaisinmaksuaika
= Alkuinvestointi yhteensä ÷ Arvioitu vuotuinen nettohyöty

Vuotuisissa nettohyötyissä tulee huomioida asiaankuuluvat toistuvat kulut, mukaan lukien ylläpito-, energia-, ohjelmistomaksut ja muut käyttökustannukset.

Havainnollistava esimerkki

Oletetaan, että tehdas arvioi, että tallennustilan päivitys vaatii 80 000 dollarin alkuinvestoinnin ja tuottaa 25 000 dollaria vuotuisia nettohyötyjä. Yksinkertainen takaisinmaksuarvio olisi 3,2 vuotta. Nämä luvut ovat vain havainnollistavia, eivät lainauksia tai ennusteita millekään tietylle 1530-mallille. Todelliset tulokset riippuvat laitteiden hinnoittelusta, käytöstä, työvoimakustannuksista ja tehtaan käyttöolosuhteista.

Päättäjien tulee ottaa huomioon myös ei-taloudelliset tekijät, kuten työpaikan organisointi, tuotannon kestävyys, materiaalien jäljitettävyys ja kyky mukautua tuleviin tuotevalikoiman muutoksiin.

Huolto, turvallisuus ja päivittäinen käyttö

Luotettava suorituskyky riippuu laitteen käytöstä määritetyissä rajoissa ja ennaltaehkäisevän huoltosuunnitelman noudattamisesta. Huoltovälien tulee perustua valmistajan ohjeisiin, käyttötunteihin, ympäristöolosuhteisiin ja todelliseen laitteiden käyttöön.

Päivittäiset tai vuoropohjaiset tarkastukset

  • Tarkista varasto- ja pääsyalueet esteiden tai vaarallisiin paikkoihin jätettyjen materiaalien varalta.
  • Tarkista, ettei siinä ole näkyviä vaurioita, epätavallista ääntä tai muita epätavallisia käyttöolosuhteita.
  • Varmista, että materiaali on ladattu määritetyssä kapasiteetissa ja asetettu oikein.
  • Varmista, että turvalaitteet ja ohjauslaitteet toimivat määrättyjen tarkastusten mukaisesti.

Säännöllinen ennaltaehkäisevä huolto

  • Tarkasta mekaaniset komponentit, ohjaimet, nostoelementit ja liikkuvat kokoonpanot valmistajan ohjeiden mukaisesti.
  • Tarkista sähköliitännät, anturit, ohjauskomponentit ja turvalukot.
  • Voitele määrätyt osat ja vaihda kuluneet osat hyväksytyn huolto-ohjelman mukaisesti.
  • Tarkista hälytykset, huoltotiedot ja toistuvat viat tunnistaaksesi mahdolliset ongelmat ajoissa.

Noudata turvallisia työtapoja

Älä koskaan ylitä nimelliskuormia tai ohita suojalaitteita materiaalin noudon nopeuttamiseksi. Pidä henkilöstö poissa liikkuvista laitteista ja käytä asianmukaisia ​​nostotyökaluja levyille, jotka tarvitsevat mekaanista apua. Vain koulutettu, valtuutettu henkilöstö saa suorittaa huollon ja vian korjaamisen valmistajan turvallisuusmenettelyjen ja sovellettavien työpaikan sääntöjen mukaisesti.

Nämä käytännöt auttavat suojaamaan työntekijöitä, vähentämään vältettävissä olevia keskeytyksiä ja tukemaan laitteiden tasaista suorituskykyä sen käyttöiän ajan.

Usein kysytyt kysymykset

1. Mitä 1530 tarkoittaa automaattisessa 1530 levyvarastossa?

Nimitys voi yksilöidä tietyn mallin, koon tai laitekokoonpanon. Sen tarkka merkitys riippuu valmistajan tuotespesifikaatioista. Ostajien tulee vahvistaa käytettävät arkin mitat, nimelliskuorma ja mallin määritelmä suoraan toimittajalta.

2. Mitä materiaaleja automaattinen peltivarastointijärjestelmä voi käsitellä?

Suunnittelusta ja kuormituksesta riippuen tällaiset järjestelmät voivat käsitellä erilaisia ​​metallilevymateriaaleja, kuten terästä, ruostumatonta terästä ja alumiinia. Yhteensopivuus pinnoitettujen, kiillotettujen tai muiden herkkien pintojen kanssa tulee varmistaa ennen ostamista.

3. Voiko automaattinen varastointi vähentää tehtaan lattiatilan tarvetta?

Se voi pienentää materiaalin varastoinnin vaatimaa jalanjälkeä käyttämällä kompaktimpaa järjestelyä. Todelliset säästöt riippuvat olemassa olevasta varastointitavasta, laitteiden mitoista, rakennuksen korkeudesta, kulkuvälyistä ja materiaalinkäsittelyn työnkulusta.

4. Voiko järjestelmä muodostaa yhteyden ERP- tai MES-ohjelmistoon?

Jotkin kokoonpanot tukevat integrointia yrityksen resurssien suunnitteluun, valmistuksen suorittamiseen, viivakoodiin tai varastojärjestelmiin. Yhteensopivuus, käytettävissä olevat viestintärajapinnat, ohjelmistojen lisensointi ja integrointikustannukset tulee vahvistaa toimittajalta.

5. Sopiiko automaattinen peltivarasto pienille tehtaille?

Se voi sopia, kun pienemmällä tehtaalla on merkittäviä tilarajoituksia, tiheä materiaalin haku tai tiukat materiaaliorganisaatiovaatimukset. Investointia tulisi kuitenkin verrata yksinkertaisempiin tallennusvaihtoehtoihin realistisia työmäärä- ja kustannustietoja käyttäen.

6. Miten ostajien tulisi määrittää tarvittava tallennuskapasiteetti?

Tarkista nykyiset varastotasot, arkkien enimmäismitat, arkin paino, materiaalivalikoima, huipputuotannon kysyntä ja odotettu kasvu. Suunnittelun tulee myös jättää riittävästi tilaa turvalliselle lastaamiselle, purkamiselle ja huollolle.

7. Mitä tietoja on annettava tarjousta pyydettäessä?

Ilmoita levyn mitat, paksuusalueet, materiaalityypit, enimmäis- ja tyypilliset kuormat, tavoitevarastointikapasiteetti, päivittäinen hakutiheys, käytettävissä oleva asennustila ja ohjelmistointegraatiovaatimukset. Asetuspiirustukset ja valokuvat aiotusta asennusalueesta voivat myös auttaa toimittajaa arvioimaan toteutettavuutta.

8. Kuinka kauan asennus kestää?

Aikajana riippuu laitteiden monimutkaisuudesta, valmistuksen läpimenoajasta, työmaan valmistelusta, toimitusjärjestelyistä, sähkötöistä, ohjelmistointegraatiosta ja käyttöönottovaatimuksista. Pyydä projektikohtainen aikataulu, joka erottaa laitteiden tuotannon, asennuksen, testauksen ja käyttökoulutuksen.

9. Mitä huoltoa automaattinen säilytysjärjestelmä vaatii?

Huolto sisältää tyypillisesti mekaanisten kokoonpanojen, sähköjärjestelmien, antureiden, ohjainten ja turvalaitteiden tarkastukset. Tarkat välit ja toimenpiteet tulee noudattaa valmistajan dokumentaatiota ja asennuksen käyttöehtoja.

Suunnittele metallilevysäilytysprojektisi

Peltivaraston parantaminen vaatii ratkaisun, joka vastaa laitoksesi todellisia mittoja, materiaalikuormia, tuotantorytmiä ja käytettävissä olevaa tilaa. Huolellisesti valittu automaattinen varastointijärjestelmä voi auttaa järjestämään materiaalinkäsittelyn paremmin, parantamaan noudon johdonmukaisuutta ja tukemaan tehokkaampaa valmistustyönkulkua.

Wanka Storage Co., Ltd.voi olla lähtökohtasi arvioitaessa metallilevyn käsittelyyn ja tehtaan organisaatioon liittyviä varastolaitteita. Ennen kuin valitset kokoonpanon, valmistele materiaalispesifikaatiosi, arvioitu tallennustilavuus, paikan asettelu ja integrointivaatimukset, jotta ehdotettua ratkaisua voidaan arvioida toiminnallisiin tarpeisiisi nähden.

Etsitkö sopivaa 1530 automaattista levysäilytysratkaisua tehtaallesi?Ota yhteyttäkeskustellaksesi sovelluksestasi, selventääksesi laitteiden teknisiä tietoja ja tutkiaksesi materiaalinkäsittelyvaatimuksiisi räätälöityä varastokokoonpanoa.

Aiheeseen liittyviä uutisia
Jätä minulle viesti
X
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö
HylätäHyväksyä